2026/10/13
随着新能源车型快速迭代,整车降重、续航提升、底盘动力学优化需求持续升级。制动零部件作为簧下质量核心组成部分,其轻量化不能简单理解为材料减薄或壁厚削减,需要在预研阶段同步平衡结构强度、热稳定性、NVH、制动粉尘、量产可行性与全生命周期成本。本文从仿真驱动的结构拓扑优化、差异化材料体系选型、多材料连接工艺开发、多工况耦合验证、工艺前置评估五个维度,梳理制动零部件预研轻量化落地路径,并结合工程实践,探讨从概念设计到样件验证阶段的技术难点与解决方案。
预研阶段轻量化的核心逻辑:簧下质量优先,性能边界不妥协
传统零部件轻量化多在定型后做减重优化,而面向下一代车型的制动件,轻量化工作必须前置到预研概念阶段。簧下质量每降低1kg,对整车操控、轮胎接地特性、悬架响应的影响远大于簧上质量减重。制动盘、制动卡钳、转向节、制动支架等零件,同时承受机械载荷、制动热负荷、交变冲击载荷,轻量化设计存在多重约束:减重不能降低制动热稳定性、不能放大制动噪声与抖动、不能牺牲疲劳耐久性能,同时要兼顾后期批量制造、回收与环保法规要求。
在整车平台预研初期,需要建立多目标优化模型,将减重目标、热衰退阈值、疲劳寿命、NVH模态、制造成本作为并行约束条件,避免出现“设计减重成功,但台架试验失效、无法量产”的常见工程问题。
预研轻量化主要实现路径
(一)拓扑与参数化结构优化,释放材料冗余空间
拓扑优化是预研阶段常用的轻量化手段,基于有限元静力、热-结构耦合仿真,识别零件高应力承载区域与低应力冗余区域,在保证传力路径完整的前提下去除多余材料。 以制动盘为例,双片式分体结构设计,摩擦面保留耐磨铸铁保证制动摩擦性能,轮毂支架采用轻质合金,相比整体铸铁盘可实现明显减重;内部通风筋采用参数化设计,在保证散热面积不变的前提下优化筋条分布,降低转动惯量。卡钳、制动支架则通过拓扑优化,采用镂空、加强筋局部布置方案,在维持刚度与模态要求的同时减少毛坯用料。
部分前沿预研项目引入点阵结构、随形冷却通道设计,借助增材制造完成概念样件验证,用于评估极限轻量化方案;同时在早期完成模态扫频,规避轻量化后模态下移引发的制动尖叫风险。
(二)分级材料体系选型,按工况匹配轻量化方案
预研阶段需要建立材料选型矩阵,根据车型定位、制动负荷等级、成本区间分层选择材料方案:
(1)铝合金及铝基复合材料:多用于制动卡钳、转向节、制动支架。铸造铝合金、锻造铝合金成熟度高,铝基复合材料可进一步提升比强度与耐磨性,适合中高端新能源平台,但需要重点评估高温下材料强度衰减、腐蚀防护问题。
(2)双金属复合方案:制动盘摩擦面保留灰铸铁,承载轮毂采用铝合金,通过机械锁止、复合铸造实现异质材料连接,兼顾摩擦性能与减重,是当前量产落地性较强的路线。
(3)陶瓷基复合材料:减重潜力突出,热稳定性优异,但材料成本高、加工难度大,现阶段更多用于高端车型预研验证,大规模普及仍存在供应链瓶颈。
(4)纤维增强高分子复合材料:尝试应用于刹车片背板,可显著减重,同时具备隔热优势,减少热量向制动液传导,需要持续开展高温耐久、老化试验验证。
材料选型不是单一维度追求低密度,还要同步评估铸造、机加工、表面处理的工艺难度,把供应链能力纳入预研评估。
(三)多材料连接工艺预研,解决异质材料耦合难题
当采用双金属、复合材料组合结构时,连接结构是预研阶段容易被忽略的失效点。铸铁与铝合金热膨胀系数差异较大,反复制动升温降温会产生循环热应力,从而出现连接松动、微动磨损或界面间隙变化。 预研阶段需要提前对比机械卡扣锁止、复合铸造成型、特种粘结等连接方案,开展冷热循环+疲劳耦合台架试验,验证连接结构长期可靠性。不同连接方案直接影响零件公差设计、装配流程与后期维护性,需要在概念阶段同步输出工艺方案。
(四)多物理场耦合仿真+分层试验验证体系
轻量化设计方案不能只依靠静态强度仿真。制动件工作本质是热力耦合过程,重负荷制动时盘面温度可快速升至数百摄氏度,高温会改变材料力学性能,诱发热变形、热裂纹。预研阶段验证分为三层:
(1)仿真层面:开展静力学、瞬态热分析、热固耦合、模态分析、疲劳寿命仿真,预判减重方案下的应力集中、热翘曲、噪声风险;
(2)台架试验:制作概念样件,开展制动台架热衰退、冷热冲击、疲劳耐久、NVH扫频测试,淘汰存在性能短板的轻量化方案;
(3)整车标定:装车进行路试,覆盖山区连续制动、城市频繁启停、高速制动等工况,评估簧下减重带来的底盘动态变化与制动脚感。
(五)制造工艺前置评估,打通预研到量产的链路
很多预研阶段的轻量化方案,仿真与样件表现良好,但无法实现稳定批量生产,或单件成本超出整车预算。因此工艺可行性评估必须前置到预研环节:铸造充型能力、铸件缺陷控制、机加工余量、工装开发成本、废品率、材料回收性,都要纳入方案评审。 轻量化结构往往伴随复杂型腔、薄壁结构,对铸造工艺、模具设计提出更高要求,供应商的材料成型、精密加工能力,直接决定轻量化方案能否从图纸落地到量产。
工程落地实践:预研阶段零部件协同开发价值
下一代车型底盘开发,主机厂越来越倾向于和零部件供应商在项目早期联合预研,而不是在图纸冻结之后再委托加工。淮海汽配依托制动盘、转向节、制动支架等底盘制动零部件的全链条研发制造能力,将预研协同开发融入企业核心业务模式,助力主机厂在概念阶段即实现轻量化方案的技术可行性与量产落地性的高效平衡。
在研发协同层面,淮海汽配组建近百人的专业研发团队,高级工程师占比达10%,团队核心成员深耕铸造、摩擦学、结构仿真等关键领域多年,具备深厚的专业积淀。
在主机厂新项目概念设计、方案论证初期,企业研发团队便可前置介入,依托涵盖市场洞察、概念设计、CAE仿真到样件试制、台架验证的系统化研发流程,同步开展结构拓扑优化方案评估、材料选型、铸造工艺仿真与GD&T公差链分析,提前识别轻量化结构的铸造缺陷风险与工艺瓶颈。
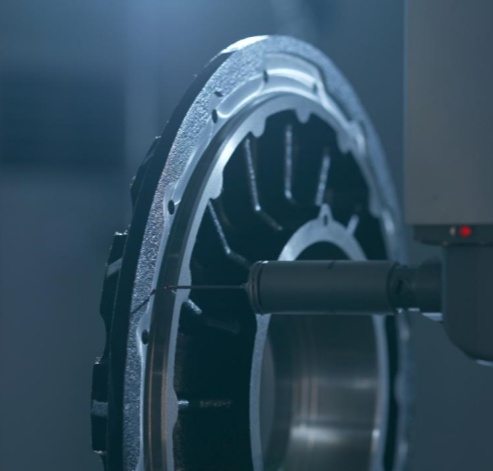
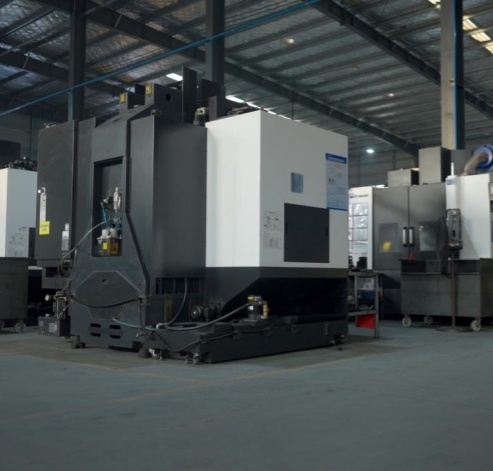
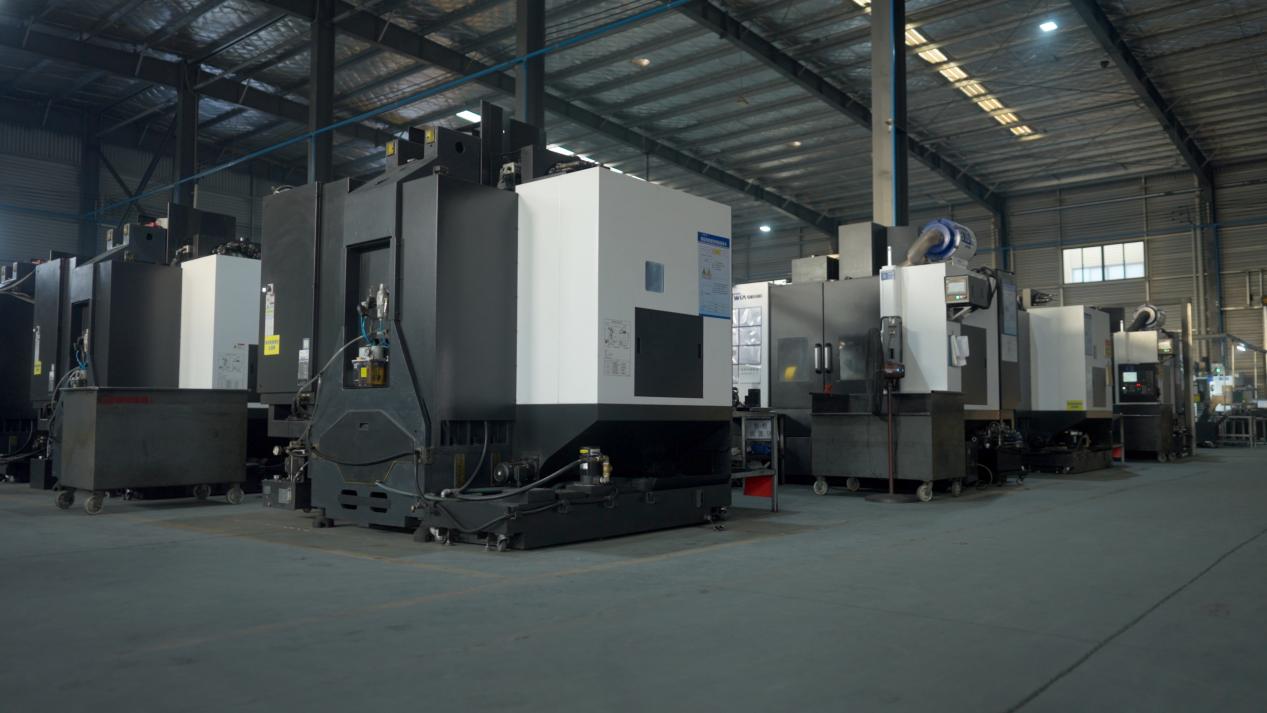
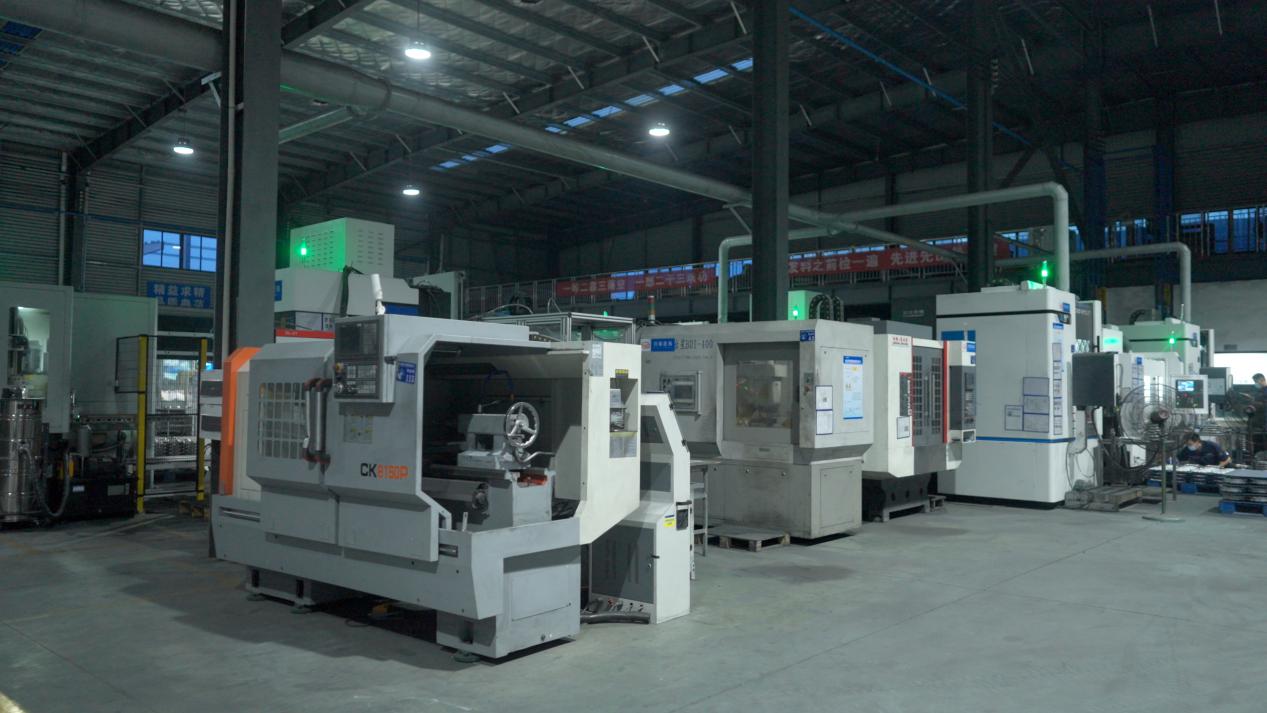
在落地验证层面,淮海汽配的核心优势在于全链条自主制造闭环——从设计图纸到物理样件的转换可在企业内部完成,无需对接外部多级供应商,大幅缩短供应链协调与等待时间。公司拥有1000余台日本马扎克、韩国WIA高精度数控加工中心,1600余台高端加工设备协同运转,配合40套麦睿菱智能在线检测系统(集成涡流、音频探伤、动平衡、DTV数据检测),能够在预研阶段快速完成概念样件和OTS样件的试制与检测验证,让轻量化方案的"设计-试制-验证-迭代"闭环在企业内部高效运转。
在材料与工艺支撑层面,淮海汽配基于多年制动零部件工程数据积累,已在高碳合金制动盘、铝转向节等核心产品上形成成熟的技术路线。其高碳制动盘配方,在标准台架测试条件下珠光体含量达95%以上,抗拉强度可达300MPa,耐磨性能提升150%,这些工程数据可直接为预研阶段的材料选型与方案对标提供参考依据。
在量产衔接层面,淮海汽配拥有10个自有铸造分厂、20个专业化机械加工车间,配备DISA、HWS全自动铸造生产线及达克罗、电泳、喷塑等十余条国际先进表面处理生产线,全工序实现数字化控制与自动化作业,形成日产2万套转向节、5万件制动盘的稳定产能,可有效规避预研方案因工艺不可量产而被推翻的工程风险,在减重、热性能、NVH、制造成本之间快速迭代平衡方案,帮助主机厂减少后期设计变更,让轻量化方案兼顾技术先进性与量产可行性。
总结与展望
制动零部件预研阶段的轻量化,是材料、结构、工艺、仿真、试验多学科协同的系统工程,单一维度减重会带来安全、耐久、NVH等次生风险。未来下一代车型制动件轻量化,将呈现两大趋势:一是双金属复合、铝基复合材料等中等成本方案持续普及,在减重与量产成本之间取得平衡;二是多物理场仿真、数字孪生技术深度融入预研流程,大幅减少样件迭代次数。 零部件供应商需要从单纯的产品制造,转向前置联合研发,深度参与整车早期平台定义,才能为主机厂提供兼顾轻量化、安全性、耐久与可制造性的制动零部件解决方案。