2026/10/13
在汽车底盘悬架系统中,转向节是连接车轮与车身的核心枢纽,它的质量直接关系到整车的操控性、安全性和耐久性。然而前转向节与后转向节所承受的工况有着一定程度的差别。如果忽视了这种差异,采用统一的设计标准和工艺方案,结果往往是在前桥处强度不足,而在后桥处又过度冗余。因此,深入理解前后转向节的工况差异,并据此展开差异化的铸件设计与工艺匹配,是提升零部件性能和降低成本的关键路径。
前转向节与后转向节的差异
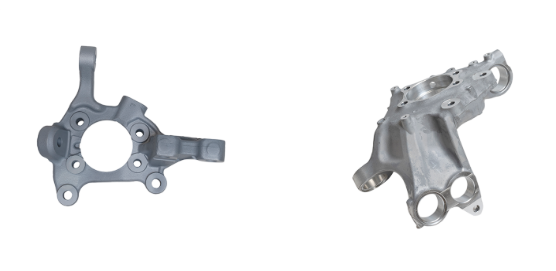
前转向节通常兼具转向与驱动的双重功能。在前置前驱或前置四驱车型中,前转向节不仅要承载车身前部的垂向载荷,还要传递转向器的转向力矩,同时承受制动钳反作用力带来的扭转应力。在转弯、制动和颠簸等复合工况下,前转向节会同时受到来自多个方向的交变载荷,应力状态复杂,对结构的抗疲劳性能提出了较高要求。
后转向节主要负责支撑后轴载荷和传递垂向力与侧向力,连接点数量多、空间布局紧凑。在轻量化设计中,前转向节的结构设计则更为规范化,可以根据要求灵活选择锻造或铸造工艺,整体造价相对较低,因此在中高端和低端汽车中都广泛使用。
铸件设计的差异化匹配
基于工况差异,铸件设计应遵循"因载制宜"的原则。前转向节的主导载荷包括转向力矩、制动扭矩和垂向力,推荐选用球墨铸铁QT450-10或QT500-7材料,也可以灵活选择高强度铝合金方案,以兼顾转向精度和轻量化需求。在结构拓扑上,前转向节应重点优化转向节臂的力流路径以减少应力集中,合理设计主销孔壁厚和配合间隙以保证耐磨性和转动灵活性。后转向节则以垂向力和侧向力为主,连接节点多,推荐选用QT450-10或QT550-10等高强度球墨铸铁,以保证结构刚度优先。结构设计上要注重各连接耳片的壁厚均匀性以避免缩松缩孔缺陷,严格控制各接点间的相对位置精度以保证车轮定位参数,同时在节点过渡区采取大圆角设计以降低多向加载下的应力集中。
铸造工艺的差异化匹配
铸造工艺的选择,应当与铸件设计的差异化需求深度耦合。
对于前转向节而言,由于结构相对规范化且批量规模大,铸造工艺的选型空间更为灵活。在球墨铸铁方案中,采用中频电炉熔炼配合底注式浇注工艺,可有效保证铁液纯净度、避免夹杂物进入浇注系统。迪砂全自动无箱挤压射砂造型线以其高精度和高效率,能够全面提升铸件尺寸精度和产能规模。铝合金方案则可选用A356铝合金精密铸造配合热处理强化工艺,通过计算机模拟进行浇注系统设计以提升充型质量,实现显著的轻量化效果。
对于后转向节,工艺路线更需要以强度和精度为优先。考虑到多连杆结构中各连接节点的空间位置精度对整车定位参数影响较大,后转向节毛坯成型更适合采用HWS静压线等工艺,以实现复杂结构的精密成型。
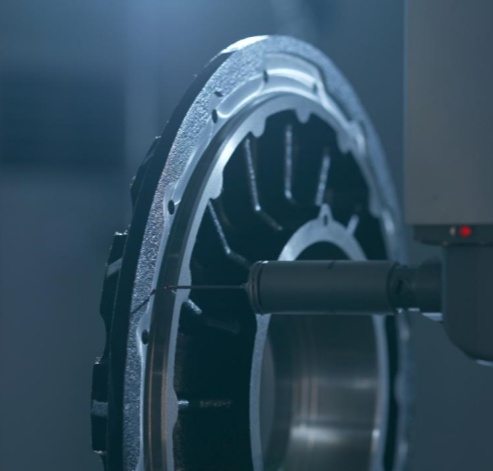
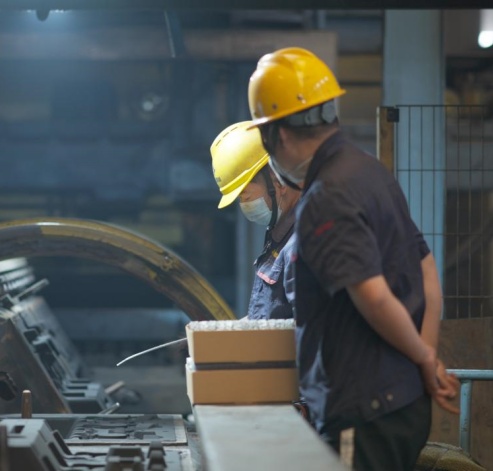
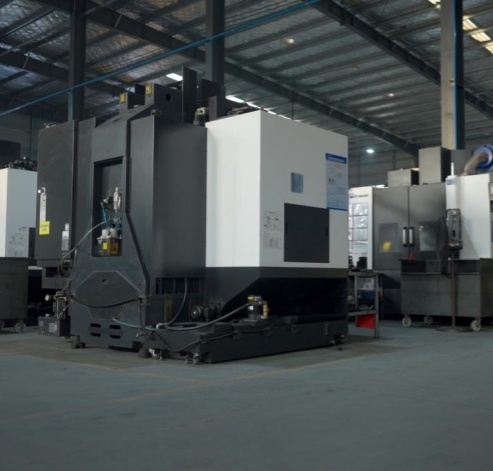
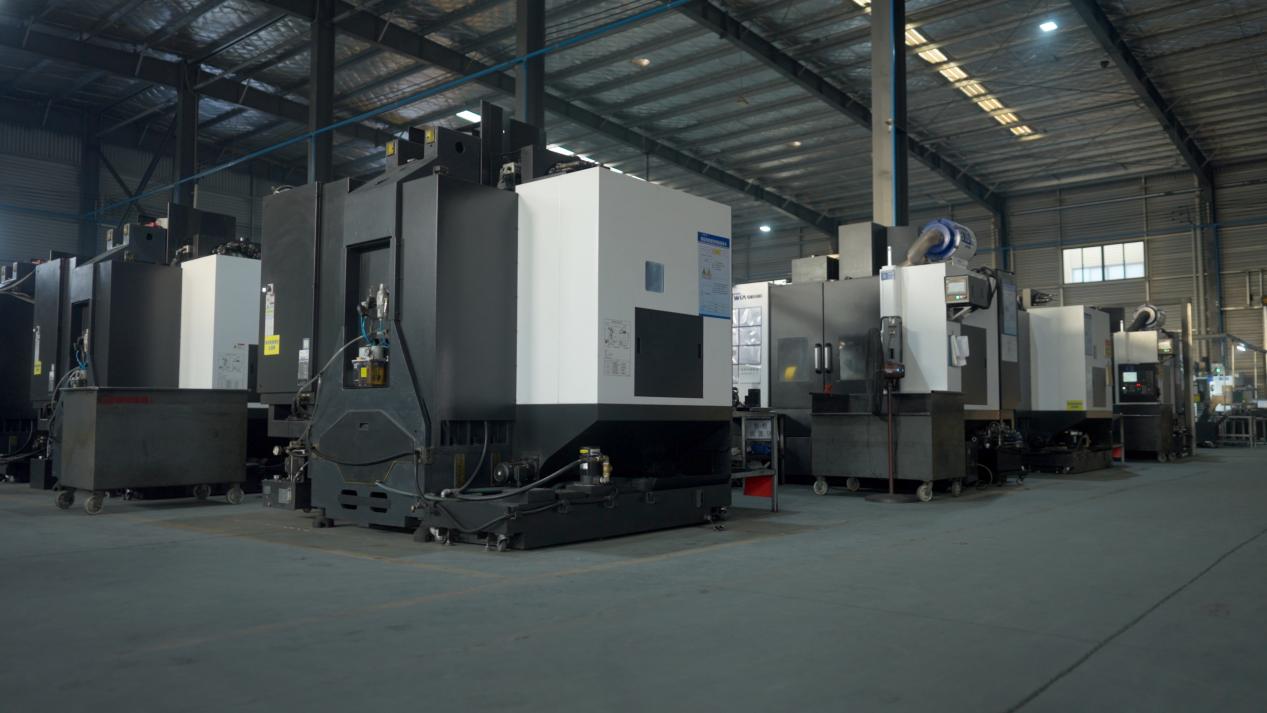
在这方面,淮海汽配拥有10个专业铸造分厂,分别生产球墨铸铁、灰铸铁、碳素钢和铬镍耐热钢等不同材质的铸件,能够灵活响应不同车型对前后转向节材质的差异化需求。其铸造环节配备了DISA垂直造型线、HWS水平自动造型线以及铁模覆砂线、树脂砂线等主流先进工艺,形成了二十余条先进造型生产线和四十台中频电炉的规模化产能。在机械加工环节,公司设立了20个专业加工车间对不同类型产品进行分开、专项加工,配置超过千台高精度数控加工中心,确保前后转向节各自的高精度加工要求都能得到针对性满足。
综上所述,前转向节与后转向节虽然名称相近,但在整车中的受力工况、结构复杂度和制造难点上各有特点。正视这种差异,才能真正实现“按需匹配、各尽所能”,从而提供更加可靠的零部件支撑。