2026/10/13
汽车底盘铸件作为承载车身质量与传递路面载荷的关键保安件,其加工精度直接影响整车行驶安全性与操控品质。铸件毛坯经低压铸造或锻造制成后,必须通过多道CNC精加工工序才能达到图纸规定的尺寸公差与形位公差要求。
在实际生产中,多次装夹带来的累积误差是导致铸件超差、废品率攀升的常见原因之一。传统三轴机床加工复杂铸件时,往往需要数次装夹才能完成全部加工面,每增加一次装夹,定位基准切换就会引入新的误差源。这些误差在工序间层层叠加,会导致轴承孔位置度超差、安装耳平面度不合格、螺纹孔位置偏移等一系列质量问题。因此,系统性地控制装夹误差,是汽车铸件精密加工工艺设计中不可回避的技术命题。
一、多次装夹误差的来源与机理分析
1.1定位基准不统一
汽车铸件毛坯表面常存在铸造型线、拔模斜度及局部凹凸等特征,使得基准面的选取受到限制。当前后工序采用不同定位基准时,基准转换带来的误差将直接叠加到加工尺寸链中。以铝合金转向节为例,其轴承孔与各安装耳的相对位置关系复杂,若粗加工与精加工阶段的定位基准不一致,累计误差将远超位置度公差要求。
1.2夹紧力分布不均导致的弹性变形
铸件毛坯壁厚差异显著。在多次装夹过程中,每次夹紧力的作用点与大小不同,会引起工件不同程度的弹性变形。当加工完毕松夹后,工件回弹释放内应力,导致已加工表面产生形状误差。对于薄壁安装耳等刚度薄弱区域,这一现象尤为突出。
1.3重复定位精度退化
夹具在长期使用中,定位元件会发生磨损,导致重复定位精度逐步下降。对于大批量生产的铸件而言,随着夹具使用频次增加,同一批工件中各件之间的装夹位置离散度扩大,直接影响批量尺寸一致性。
1.4人为操作因素
常规手动装夹高度依赖操作人员的操作手法与锁紧力度。不同操作人员、不同班次之间的锁紧习惯差异,导致单次夹紧力不一致,工件内部应力分布杂乱。单件生产时差异不明显,但长时间连续量产后,受力偏差的累积效应会显著放大。
二、控制装夹误差的系统性策略
2.1统一定位基准:从源头消除累积误差
减少多次装夹误差的核心手段之一是定位基准统一。专业精密夹具应锁定固定基准面,使工件每次放置、夹紧的位置完全一致。在工艺设计阶段,推荐遵循“基准统一原则”——将粗基准与精基准统一为同一组定位面,减少基准转换次数。对于转向节等复杂铸件,通常选择轴承孔端面及主定位销孔作为贯穿全工序的基准系统。
2.2优化装夹方式:分散应力、均匀夹持
铸件壁厚差异大,应摒弃硬顶、强压式的传统装夹方式,转而采用贴合工件外形、多点分散受力的夹持方案。液压夹具或气动夹具可以通过精确控制压力实现均匀装夹,有效降低局部应力集中导致的变形风险。对于薄壁安装耳等刚度薄弱部位,可增加辅助支撑以增强局部刚性,防止切削力作用下产生振动与变形。
2.3合理规划工序:减少装夹次数是根本
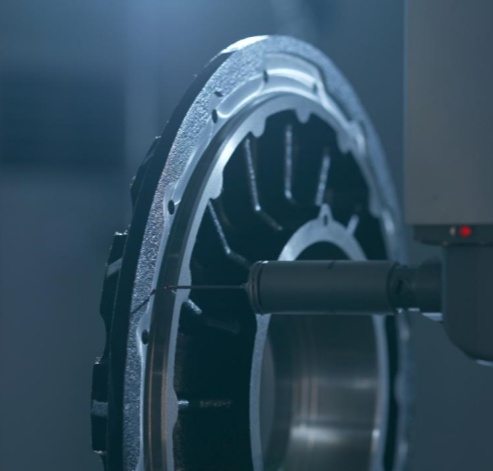
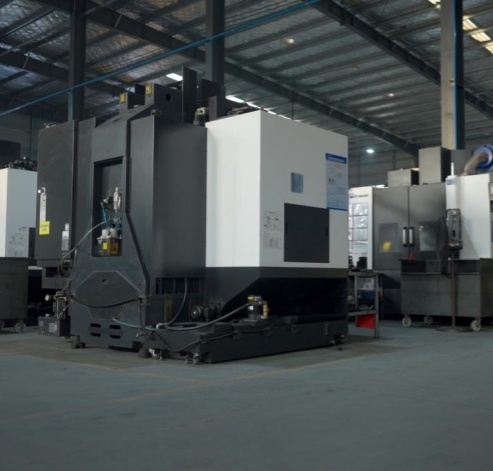
在工艺路线设计层面,应优先通过工序合并来减少装夹次数。采用四轴或五轴加工中心,可以在一次装夹内完成多面加工,规避多次装夹带来的定位误差。
2.4强化夹具刚性,抑制切削振动
切削过程中的振动也是表面粗糙度劣化、刀具寿命缩短及尺寸漂移的重要诱因。夹具刚性不足、接触面贴合度差时,机床切削力会产生持续共振。应升级结构强度更高、贴合度更好的专用夹具,通过增大定位接触面积、采用高强度合金钢制造夹具体等方式,有效吸收切削振动,使切削过程更加平稳。
2.5建立夹具定期校准与维护制度
夹具的精度状态直接决定装夹质量。应建立夹具的定期检测与校准制度,对定位元件进行周期性的尺寸检测,及时发现磨损或变形情况并予以修复或更换,确保夹具始终处于高精度服役状态。
三、工程实践:从工艺优化到精密制造的技术闭环
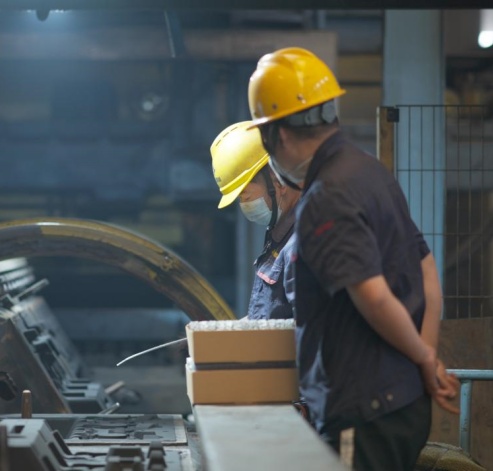
在汽车铸件精密加工领域,装夹误差控制不是孤立的技术环节,而是贯穿“毛坯成型、精密加工、表面防护”全链条的系统工程。以铝合金转向节为例,其低压铸造阶段通过正交试验与数值模拟优化工艺参数,可有效控制铸件内部的缩松缩孔缺陷,为后续机加工提供组织致密、性能均匀的毛坯基础。
淮海汽配能够提供低压铸造毛坯成型、精密锻造成型两类毛坯工艺,以及后续CNC 精加工全流程。在机加工环节,淮海汽配采用高精度液压夹具统一定位基准,配合多轴加工中心实现关键工序一次装夹完成。这种集成的技术路线,使铸件在多工序流转中始终保持统一的质量基准,有效规避了分散外包常见的精度对接与责任边界问题。
四、结语
汽车铸件的机加工装夹误差控制,本质上是"定位精度、夹持刚性与工艺规划"三者之间的系统平衡。在精密制造不断升级的当下,加工竞争力的比拼不再局限于设备参数的先进性,更多体现在工艺细节与配套工装的技术沉淀上。唯有从夹具设计、基准统一、工序优化到过程维护形成完整的技术链条,才能有效规避多次装夹带来的精度损失,使每一道工序的精度损失都得到可控管理,交付高可靠性的铸件成品。